
砂石骨料市场需求持续稳定,不管是矿山石料加工、尾矿资源化利用,还是基建工程用砂生产,一条稳定可靠的制砂生产线,是保障成品骨料供应的核心。很多中小型砂石加工厂,会选择时产 50 吨规模的制砂方案,这条生产线兼顾投资成本与生产效率,场地占用适中,运维难度低,适配多种原料加工场景。在设备选型阶段,不少客户会纠结破碎主机的选择,对比锤破、立轴制砂机等多种机型之后,1000×800 液压对辊制砂机成为众多项目的优选设备,硬矿石、硫精砂、鹅卵石等多种物料都可以顺利加工,在控粉、粒型优化、降低针片状含量等方面表现突出,很适合这条产能规模的制砂项目。
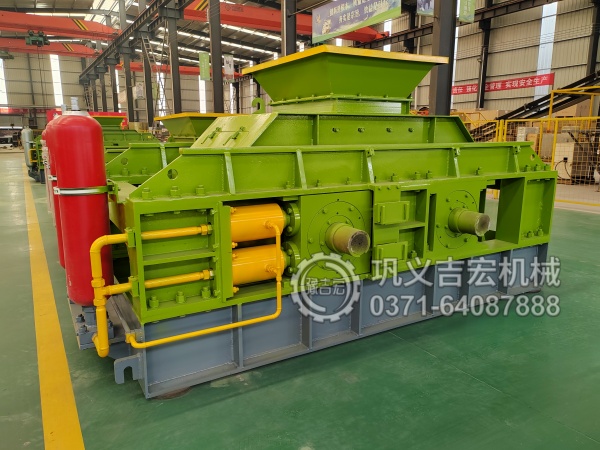
制砂生产线的配置,核心要结合原料特性、成品骨料要求、现场工况条件综合规划,不能只看产能指标。原料硬度差异,会直接影响破碎设备选型。鹅卵石属于高硬度河相石料,质地致密耐磨,破碎过程容易产生过多石粉,普通破碎设备磨损快,成品针片状偏高;硫精砂这类物料,有自身矿物结构特点,破碎时需要保护有效矿物晶体,避免过度粉碎;各类硬矿石,抗压强度高,对破碎腔体、辊皮材质要求严苛。如果主机选型不当,不仅辊皮、锤头这类易损件消耗量大,生产成本持续走高,还容易出现成品级配不稳定,石粉超标,产品无法满足市场标准,生产线频繁停机检修,直接影响整体产能输出。
时产 50 吨制砂生产线整体工艺,采用预处理 + 破碎 + 筛分 + 洗选的经典流程,整套设备布局紧凑,适合中小型厂区搭建。原料仓搭配匀速给料设备,把大块物料均匀输送,前端设置筛分除杂环节,将泥土、杂质、细小粉料提前分离出去,避免杂质进入破碎主机,减少设备负荷,降低无效磨损。大块物料先经过粗碎设备处理,把超大块石料破碎到适合进入对辊机的进料粒度,粗碎后的半成品物料输送至 1000×800 液压对辊制砂机进行中细碎制砂作业,依靠层压挤压与剪切破碎原理完成物料解离,区别于冲击破碎方式,不会把物料过度击碎,能够有效控制细粉产出,保留完整晶体结构,成品颗粒圆润,针片状含量低,骨料级配均匀。
物料经过液压对辊制砂机加工之后,送入振动筛进行分级筛分,按照市场需求分出不同规格成品砂石,不合格的大颗粒物料通过回料系统重新送回破碎主机二次加工,形成闭环循环制砂工艺。如果成品砂石含泥量较高,可配套洗砂设备,清洗掉骨料表面附着的泥土与粉尘,提升成品洁净度;现场粉尘管控要求严格的项目,可以加装除尘设备,满足环保生产标准。整套生产线操作简单,自动化程度高,少量操作人员即可完成日常生产管控,适合矿山、砂石厂、固废资源化项目落地使用。
作为整套生产线核心主机,1000×800 液压对辊制砂机的优势,在硬料制砂场景里体现得十分明显。设备搭载液压缓冲调节系统,遇到不可破碎异物进入破碎腔时,液压结构可以自动退让,规避设备卡料、机体受损问题,大幅降低设备故障概率,减少停机维修时间。辊皮选用高耐磨合金材质,针对鹅卵石、硬矿石这类高磨损物料做了强化设计,使用寿命更长,更换维护便捷,后期运维成本可控。设备依靠双辊挤压破碎,出料粒度调节简单,操作人员可以根据市场成品砂需求灵活调整辊隙,稳定控制成品粒度,产出骨料级配稳定。
在硫精砂加工场景,这款液压对辊制砂机的特性更加突出。硫精砂加工,核心诉求是在破碎解离矿物的同时,尽量避免晶体被过度粉碎,减少细粉过多带来的物料损耗。冲击类破碎设备依靠高速撞击破碎物料,很容易击碎矿物晶体,产生大量超细粉末,降低有用物料回收率。而液压对辊制砂机采用层压破碎原理,物料在两个辊体之间受到挤压作用实现解离,选择性破碎效果好,矿物晶体可以得到很好保护,有效提升物料回收率,减少过粉碎现象,助力企业实现微利增效。很多硫精砂选矿配套制砂项目,选用这款设备之后,成品粒度稳定,物料损耗下降,生产效益得到明显改善。
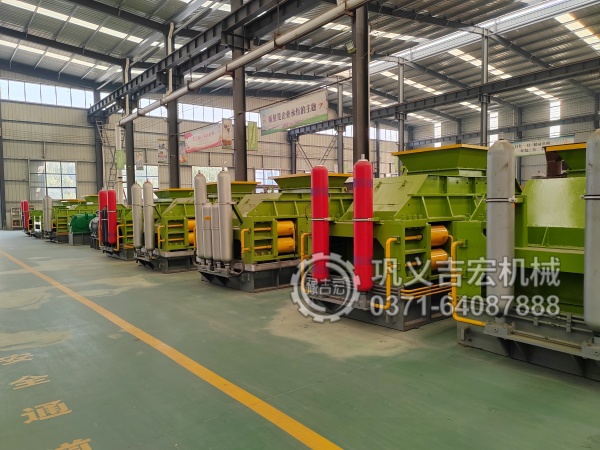
针对鹅卵石制砂,一直是砂石行业里难度较高的加工场景。鹅卵石硬度高、磨蚀性强,普通制砂机易损件损耗快,成品粒型差,石粉不好把控。1000×800 液压对辊制砂机专门适配这类高硬度原料,挤压破碎成型,产出砂子粒型饱满,针片状少,符合基建用砂标准。设备运行过程振动小,工作噪音更低,基础安装投入更少,老厂技改升级项目也可以直接适配,不需要大规模改造原有厂房和基础,技改落地周期短,投入产出更优。很多原有制砂生产线改造项目,替换主机之后,成品品质提升,易损件消耗下降,生产线整体运行稳定性明显提升。
很多客户在规划生产线时,会担心设备操作与维护难度。这款液压对辊制砂机结构简单,核心部件外露程度合理,日常巡检、辊皮检修更换都比较方便,不需要复杂专业工具。液压调节系统操作便捷,粒度调整无需长时间停机,生产过程中可以按需微调,适配不同时段原料变化。设备密封结构设计合理,减少粉尘进入轴承等核心转动部位,延长轴承使用寿命,降低故障发生率。整套时产 50 吨生产线,配套辅机成熟通用,配件采购渠道广,后期备件补给不会出现难题。
项目前期规划,除设备选型之外,还有很多细节需要考量。厂区场地规划要预留物料堆放、设备检修通道;供电系统要匹配整套设备总功率,保障稳定供电;做好废水、粉尘治理方案,满足当地环保管控要求。原料的含水率也会影响生产,潮湿物料容易堵塞筛网,需要在工艺设计阶段做好应对方案。同时,操作人员上岗前要完成设备操作培训,熟悉设备启停流程、粒度调节方法以及日常巡检要点,规范操作,才能持续保障生产线稳定达产。
对比多种破碎主机方案,时产 50 吨制砂项目选用 1000×800 液压对辊制砂机,适配原料范围广,硬矿石、硫精砂、鹅卵石都能稳定生产,兼顾成品粒型、控粉效果与运维成本。不管是新建砂石生产线,还是老厂技改升级,这套配置方案都具备很强实用性。依靠层压破碎原理,实现选择性破碎,保护物料晶体完整,减少过粉碎,稳定控制成品粒度与级配,降低易损件消耗,提升物料回收率,助力砂石、矿物加工企业实现降耗增效。
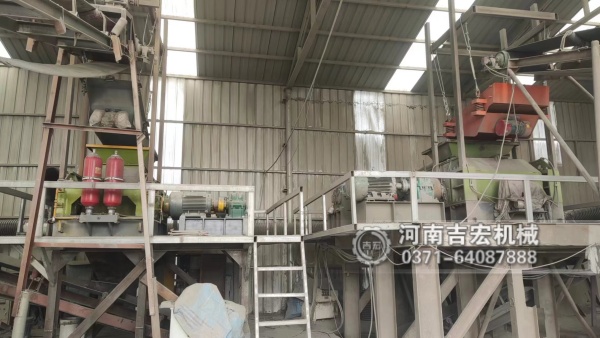
在砂石资源管控趋严、原料种类愈发复杂的行业环境下,制砂项目想要长久经营,不能只看重设备采购成本,更要综合考量成品品质、易损件消耗、设备故障率、运维投入等长期生产成本。一台适配物料特性的破碎主机,能够从根源减少生产隐患,稳定成品品质,提升项目收益。时产 50 吨这条生产线方案,搭配 1000×800 液压对辊制砂机,兼顾产能、原料适配性与长期运行成本,是中小型制砂项目值得重点考察的配置方案,可根据客户现场原料、成品要求、场地条件,进一步细化整套工艺流程与配套辅机选型。
